PWB用バフの管理方法について
バフの適切な管理は、研磨品質の維持と設備トラブルの防止に欠かせません。
今回は、日常的に実施すべきバフの管理方法についてご紹介いたします。
バフの管理を怠ると、以下のような不具合が発生する可能性があります。
▶研磨不良による DF・SR の密着不良
▶樹脂残りによる積層時の打痕不良
▶バックアップローラーの摩耗などによる研磨機設備の不具合
これらのトラブルを防ぐためには、日常的なバフ管理が必要となります。
本記事では、正しいバフ管理の流れを「フットマークの確認」「ドレッシング」「ダミーボード研磨」の3つの工程に分けて解説します。
フットマークの確認
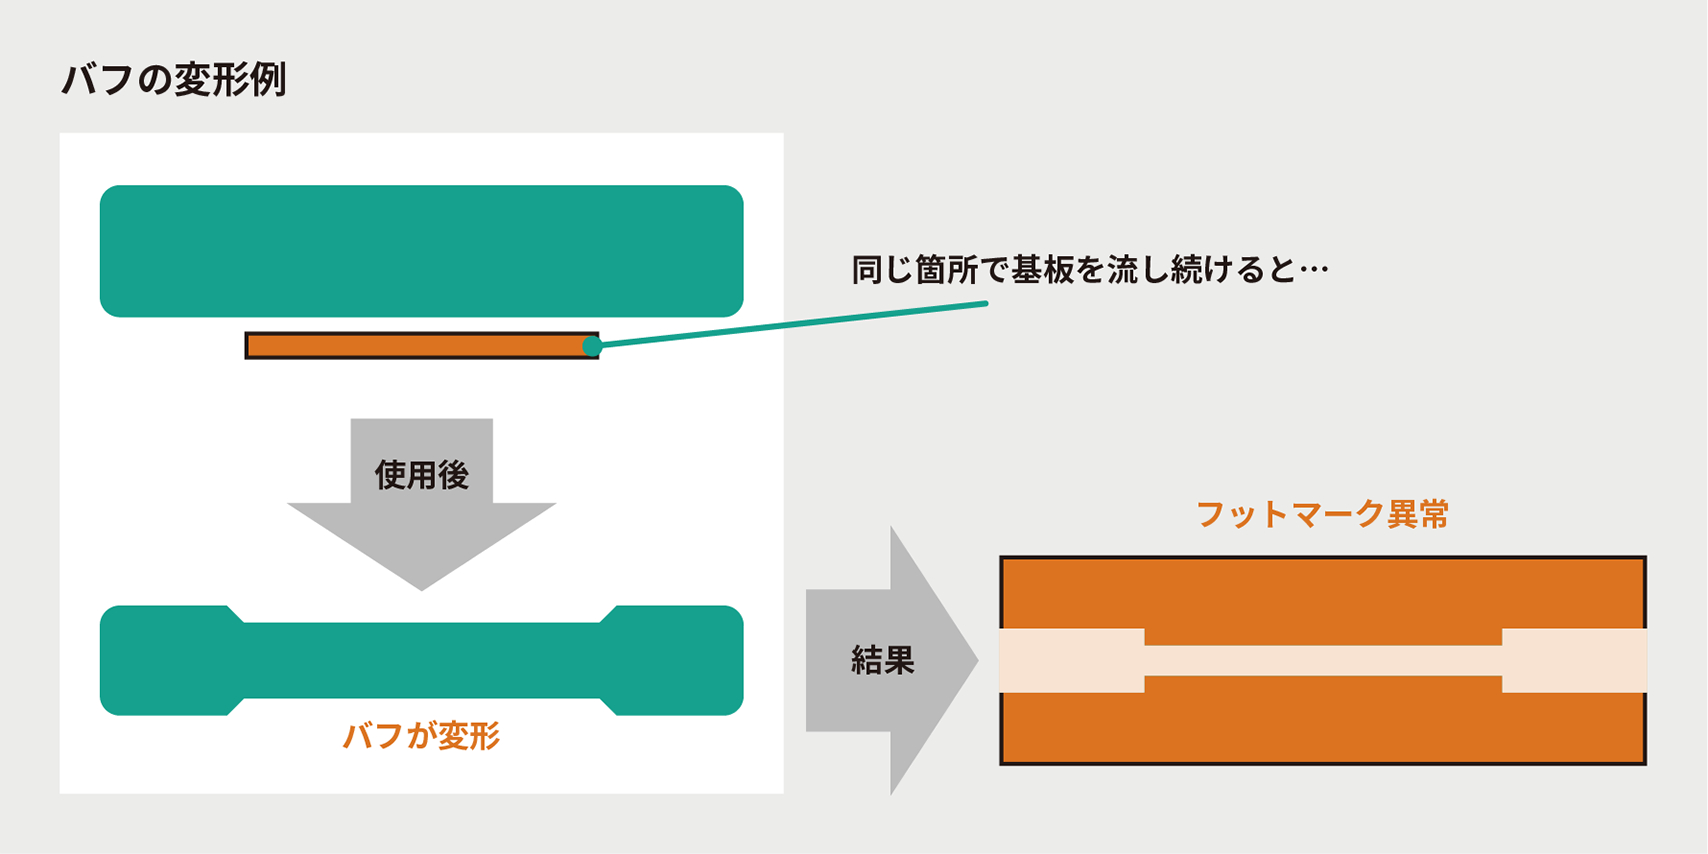
バフは研磨を続けることで、基板が通過する部分の表面が徐々に摩耗していきます。
その結果、バフ表面の平坦性が損なわれ、研磨ムラが発生しやすくなります。この研磨ムラを防ぐためには、定期的にフットマークを確認し、バフの状態を正しく把握することが必要です。
■フットマークの確認の目的
フットマークを確認することで、以下の状態を把握できます。
- バフの変形・偏摩耗
- バフの平行度
- 研磨機の状態
■ 使用する道具
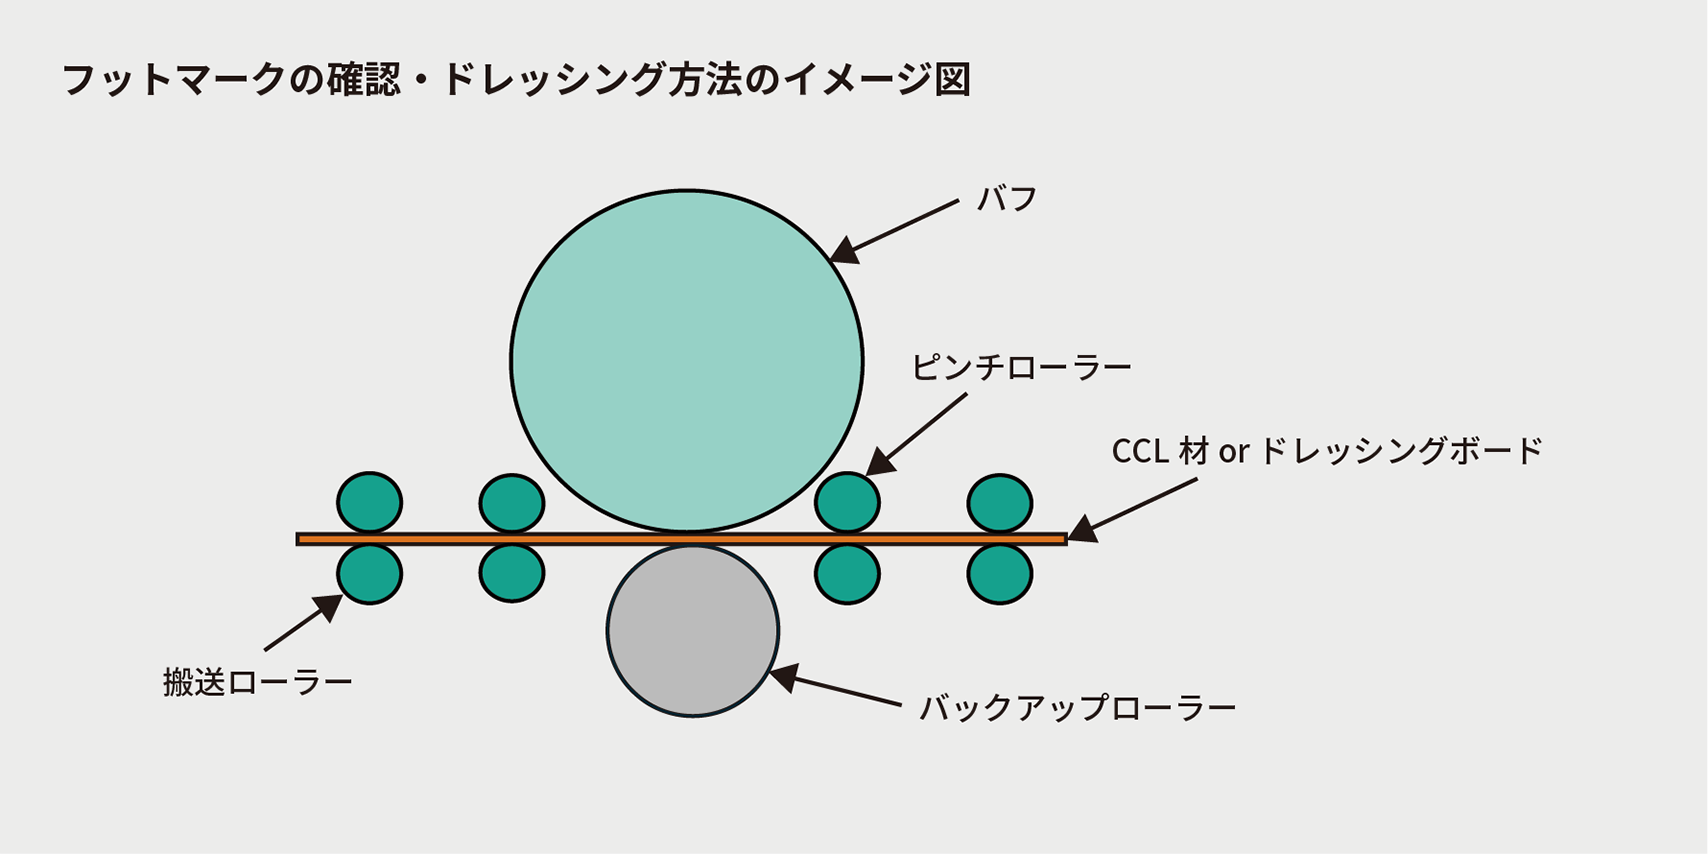
摩耗が少なく、反りや曲がり等の不具合のないCCL材(Copper Clad Laminate:銅張積層板)
※バフ、ブラシの傷が確認できる板
■ 手動操作によるフットマークの確認方法(抜粋)
①CCL材がバフに当たらないように減圧する。
②CCL材を投入し、フットマークを確認したいバフの軸位置まで移動させた後、コンベアーをストップする。
※この時、CCL材が前後のピンチローラーに乗っていることを確認する。
③バフを回転させて徐々に加圧する。
④バフがCCL材に接触し、既定の電流値まで到達したら、3秒を目安にしてバフの回転を停止する。
⑤他の軸も同様に行い、フットマークを確認する。
■ 注意点
- バフと同じ幅のCCL材を使用してください
- 10秒以上研磨するとバフがCCL材に馴染み、正確な測定ができなくなります
- オシレーション機構はOFFにした方が、より正確なフットマークが確認できます
- 電流値やその他の条件は、通常研磨時と同等の条件で問題ありません
■ 判定基準
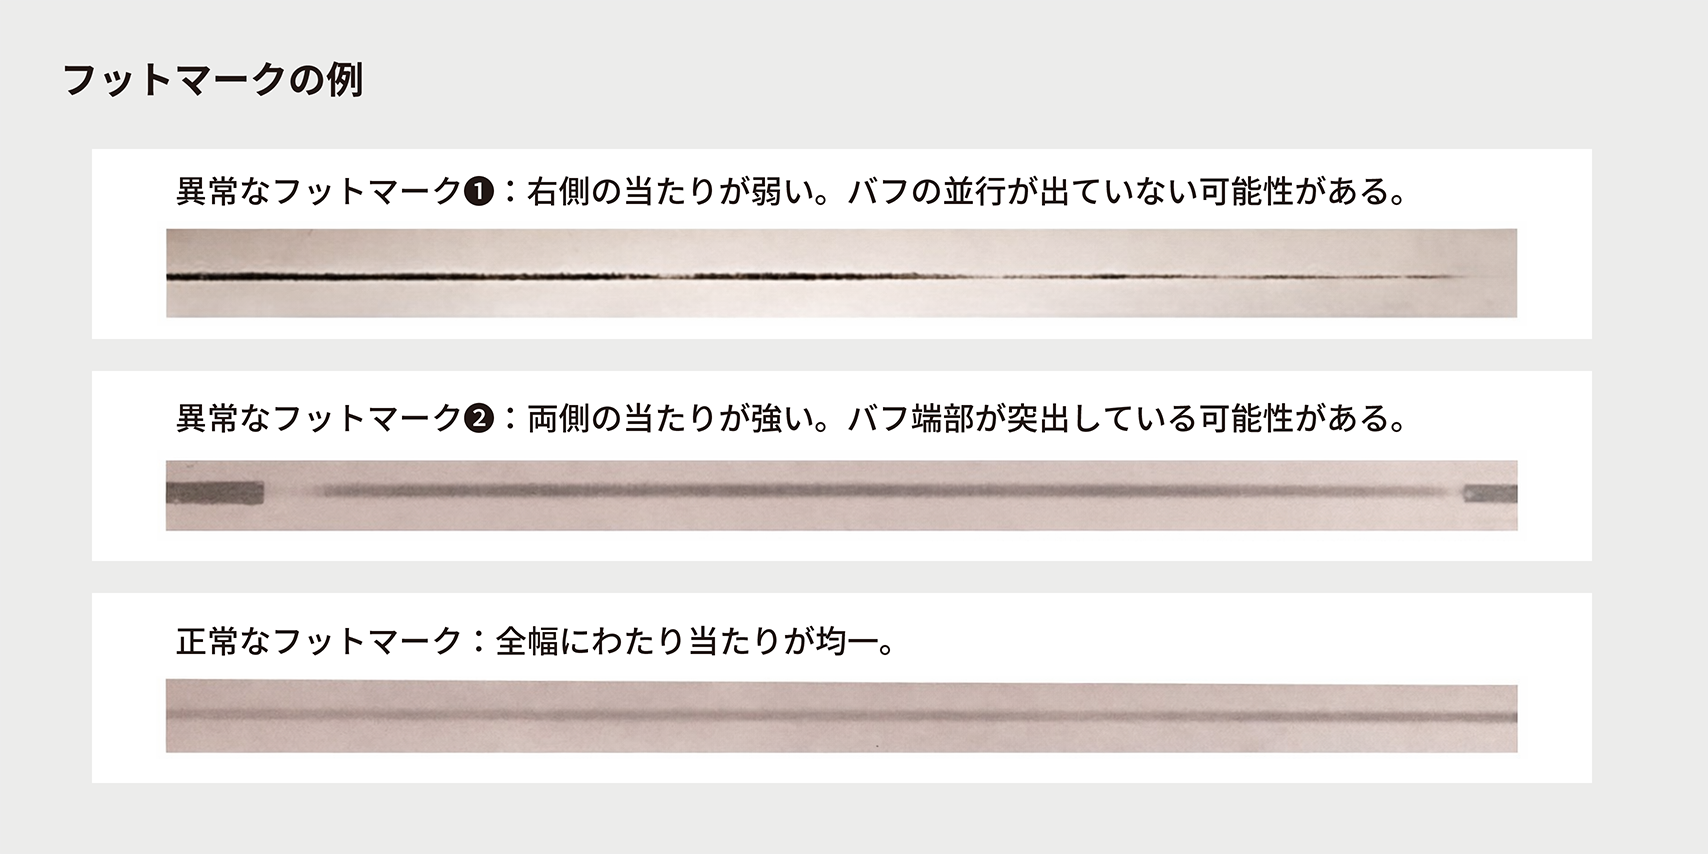
端から端まで均一な幅でフットマークが出ていれば正常です。
幅が不均一で当たりの強弱がある場合はドレッシングが必要となります。
■ 当たりが不均一の場合の主な原因と対策
- バフの偏摩耗 → ドレッシングにより改善
- バックアップローラーの摩耗 → 軽度であれば調整可能。摩耗が大きい場合は交換が必要
- バフシャフトの傾き → 研磨機側で調整可能
■ フットマークを取るタイミング
- バフ交換時
- 業務開始時
弊社推奨:1日1回(生産量によっては1勤ごとに1回、少なくとも2〜3日に1回の実施が目安となります。)
測定したフットマークは保管、または写真で残しておくことで、不具合発生時の原因追跡に役立ちます。
ドレッシング
ドレッシングとは、性能が低下したバフの表面を適切に削り、バフの変形・偏摩耗を改善する方法です。
定期的にドレッシングをすることで、バフの変形・偏摩耗によるトラブルを未然に防ぎ、安定した研磨品質を維持することができます。
■ドレッシングの目的
ドレッシングには、主に以下の目的があります。
- バフの偏摩耗、変形の改善
- 切削性および研磨品質の維持
- バフの目詰まりの解消
■ 使用する道具
ドレッシングボード
※不織布バフの場合、一般的には#80(電着ダイヤ)を推奨しています。
不織布バフ以外の場合はお問い合わせください。
■ 手動操作によるドレッシング方法
下記は手動操作による基本的なドレッシング方法です。
自動ドレッシング機構を備えた研磨機をご使用の場合は、各設備の操作仕様に準じて実施してください。
作業前には、必ずご使用の研磨機の取扱説明書をご確認ください。
①ドレッシングボードをドレッシングするバフの軸まで移動する。
②オシレーション機構はONにする。
③バフを回転させて徐々に加圧する。
④バフがドレッシングボードに当たる音に注意し、既定の電流値まで達したら加圧をストップする。
⑤既定の時間が経過したらバフの回転をストップする。
⑥水洗ラインに流してドレッシングボードのバフカスを洗い流す。
⑦ドレッシングボードにバフカスが残っていたらさらに洗浄する。
⑧ドレッシングが出来ているかフットマークを確認する。
※フットマークに問題がある際は再度ドレッシングを実施する。
■注意点
- 加圧電流値、ドレッシング時間はバフの状況によって異なりますが、
初期設定の目安として、加圧電流値:+1.0A、ドレッシング時間:60秒を基準に調整することを推奨します。
※生産量により調整をお願いします。
その他の条件は通常研磨時の条件と同等で問題ありません。 - ドレッシングが完了したら、研磨機内を十分に洗浄し、バックアップローラー・ピンチローラー・搬送ローラーに付着したバフカスを必ず除去してください。
バフカスが残ったまま研磨するとスクラッチの原因になります。
ダミーボード研磨
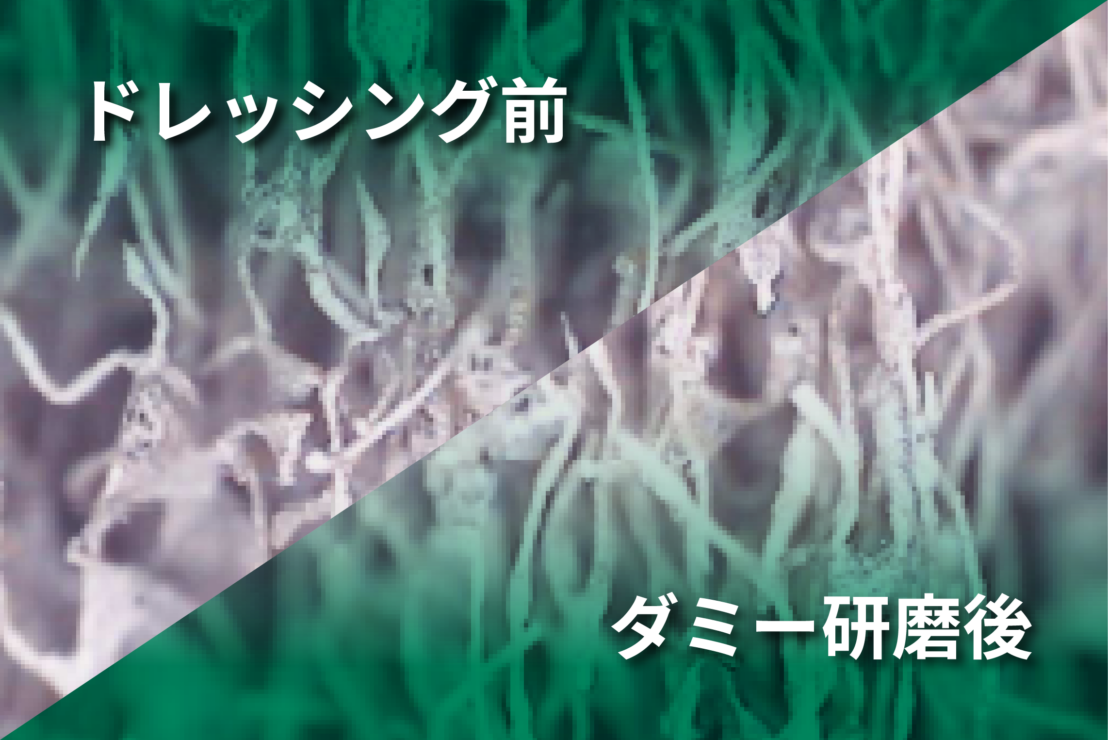
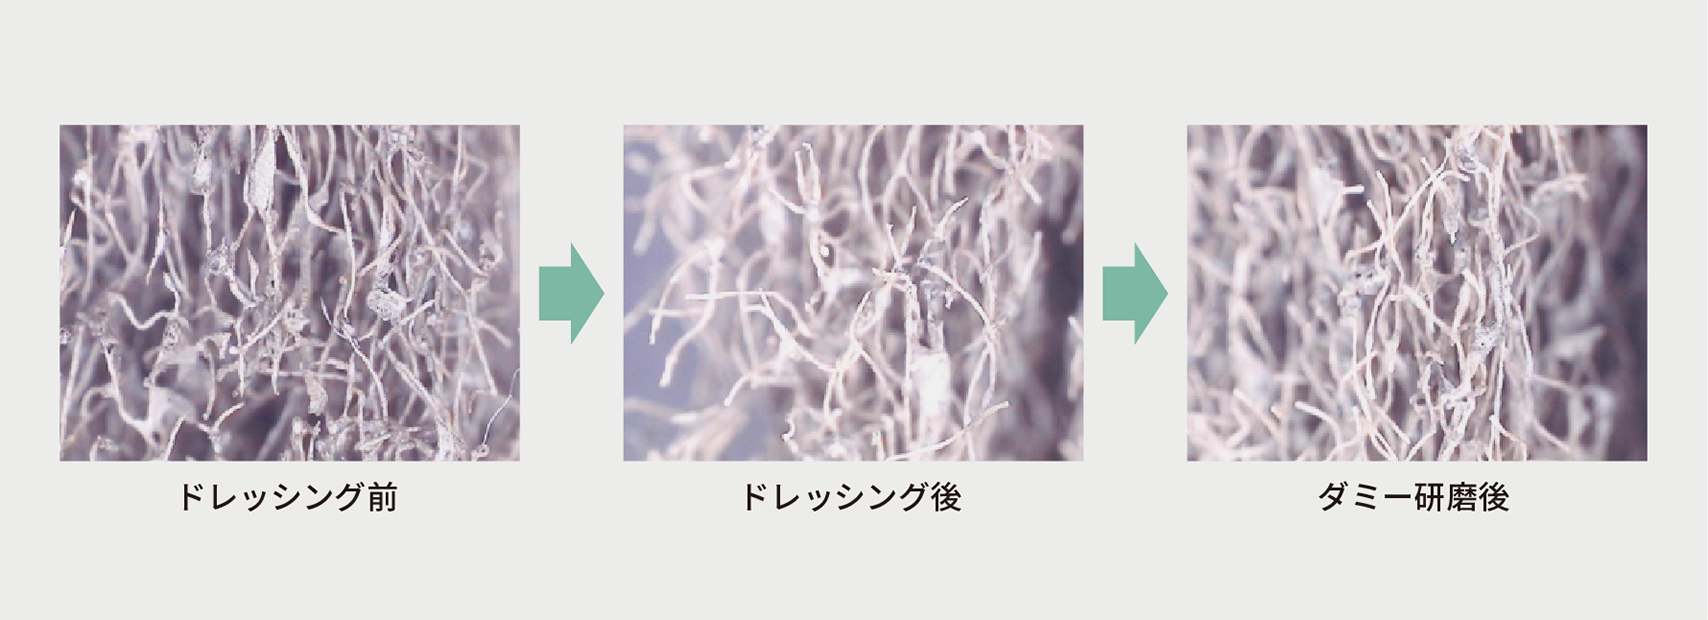
ドレッシング直後のバフ表面は、
- ナイロン繊維が露出している
- 研磨材が十分に表面に出ていない
といった状態のため、削量が安定しません。
そのため、必ずダミーボード研磨を行い、バフ表面を馴らす必要があります。
■ 条件
お客様の通常の研磨条件で実施してください。
目安:CCL材が新品の場合 約30~50枚
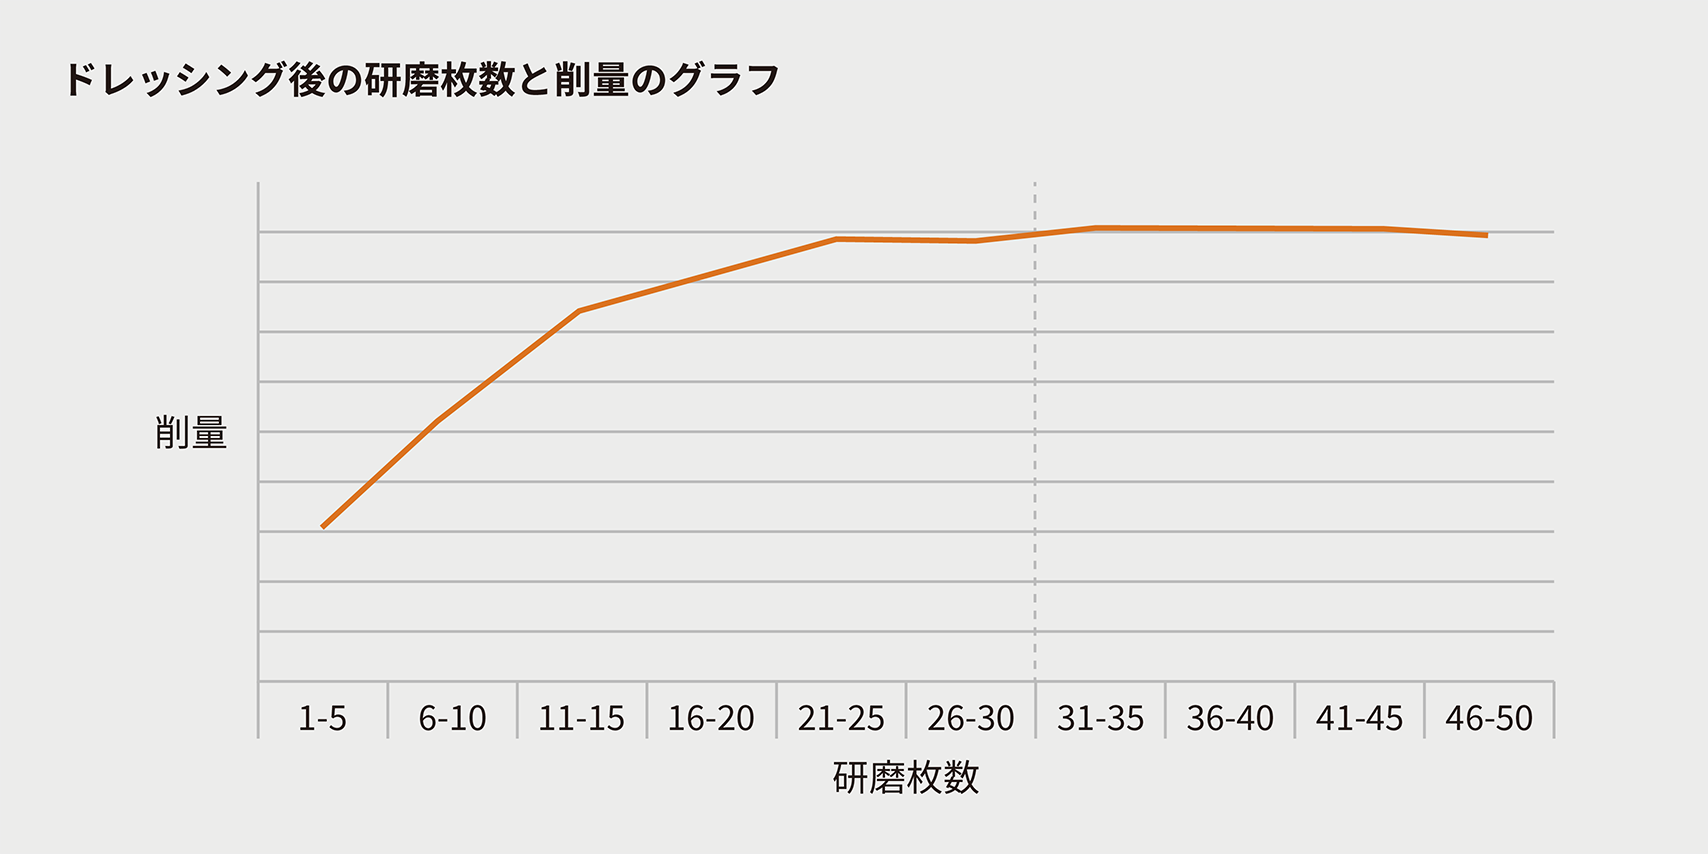
ドレッシング直後は削量が低く安定してない。ダミーボード研磨を行うことで、削量が安定する。
まとめ
以上がバフ管理の基本的な工程です。
これらを適切に実施することで、研磨品質の安定化やバフ・設備の寿命延長につながります。
また、上記の方法を行っても改善が見られない場合や、短期間で同じ不具合が再発する場合は、バックアップローラーや研磨機本体側に問題が発生している可能性があります。
弊社では、ドレッサーや各種バフなどの研磨機用消耗品のご提供に加え、研磨機本体のメンテナンスにも対応しております。
ご不明な点やお困りごとがございましたら、どうぞお気軽にお問い合わせください。